

 الکتروموتورهای صنعتی الکتروژن
 الکتروموتورهای صنعتی تک فاز الکتروژن
 الکتروموتورهای صنعتی تک فاز تک خازن CR الکتروژن
 الکتروموتورهای صنعتی تک فاز دوخازن CRS
 الکتروموتورهای صنعتی سه فاز الکتروژن
 الکتروموتور و الکتروپمپ کولر آبی الکتروژن
 پمپ کولر آبی الکتروژن
 الکتروموتور داکتی و فن کوئلی الکتروژن
 الکتروموتور مشعل الکتروژن
 پمپ تخلیه ماشین لباسشویی الکتروژن
 فلنج صنعتی الکتروژن
 الکتروموتورهای صنعتی موتوژن
 الکتروموتور تکفاز تک خازن CR موتوژن
 الکتروموتورهای تکفاز دو خازن CRS موتوژن
 الکتروموتورهای سه فاز با بدنه چدنی موتوژن
 الکتروموتورهای سه فاز با فریم آلومینیومی موتوژن
 الکتروموتور ضدانفجار موتوژن
 الکتروپمپ های صنعتی موتوژن
 پمپ آب صابون صنعتی موتوژن
 فلنج
راهنمای عیب یابی الکتروموتور صنعتی؛ ۷ گام رفع خرابی ۱۴۰۵

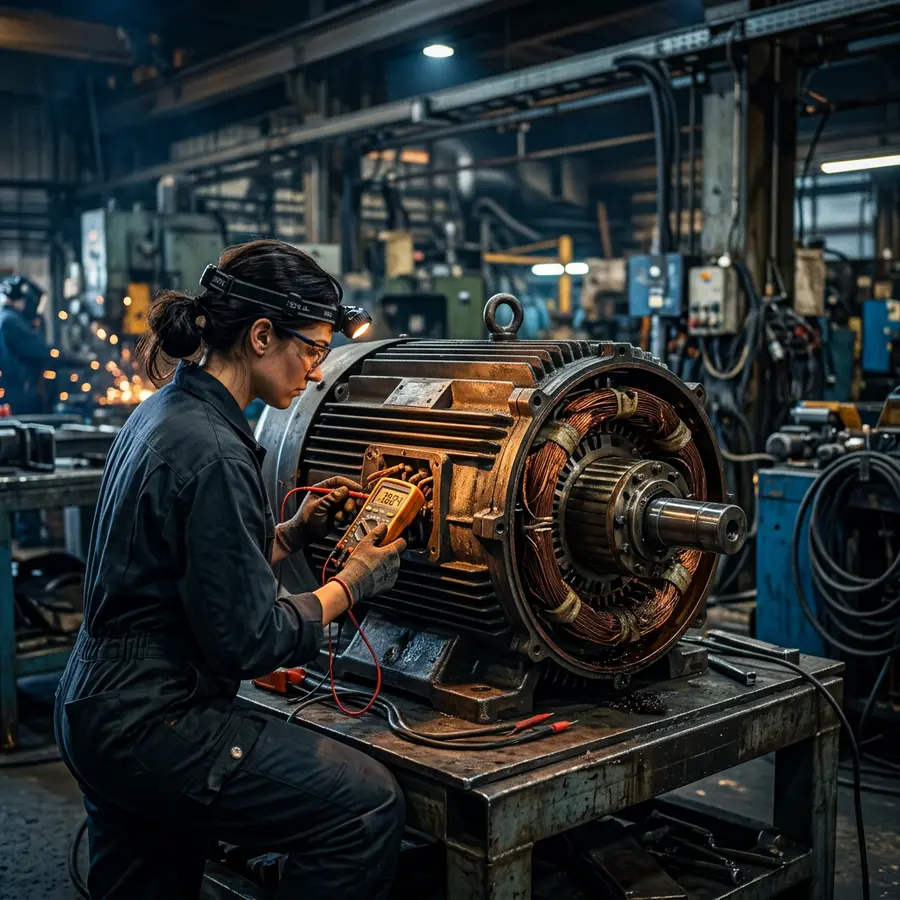
عیب یابی الکتروموتور صنعتی با بررسی ۷ علت داغ شدن، لرزش و صداهای غیرعادی. راهنمای کاربردی تست و عیبیابی موتورهای تکفاز و سهفاز صنعتی.
📋 سرفصلها و آنچه در این مقاله میخوانید:
عیب یابی الکتروموتور صنعتی به عنوان یکی از حیاتیترین پروتکلهای نگهداری و تعمیرات در خطوط تولید پیوسته و صنایع سنگین شناخته میشود؛ چرا که توقف ناگهانی یک ماشین الکتریکی میتواند خسارات مالی سنگینی ناشی از خواب خط تولید به همراه داشته باشد. در شرایط بهرهبرداری سنگین، الکتروموتورهای القایی قفس سنجابی و اسلیپ رینگ تحت تنشهای حرارتی، هارمونیکی، ارتعاشی و مکانیکی مداوم قرار دارند. اجرای یک رویکرد سیستماتیک، مهندسی و مبتنی بر استاندارد، امکان شناسایی ریشهای عیوب را پیش از سرایت آسیب به هسته استاتور یا شفت فراهم میسازد.
⚙️ خلاصه اجرایی و راهنمای فنی برای مهندسان و مدیران خرید
- نکته کلیدی ۱: عیبیابی اصولی بر پایه تلفیق آزمونهای استاتیک (مقاومت عایقی و اهمی) و آزمونهای دینامیک (آنالیز ارتعاشات و ترموگرافی) استوار است.
- نکته کلیدی ۲: استاندارد IEEE ۴۳ حداقل مقاومت عایقی قابل قبول را پس از تصحیح دمایی، معادل با ولتاژ نامی برحسب کیلوولت به علاوه یک مگااهم (kV + ۱ MΩ) برای موتورهای کلاس قدیمی و حداقل ۵ تا ۱۰۰ مگااهم برای کلاسهای عایقی مدرن تعریف میکند.
- نکته کلیدی ۳: بیش از ۵۰ درصد خرابیهای الکتروموتور ناشی از عیوب مکانیکی نظیر خرابی بیرینگها، ناهمراستایی و نابالانسی کوپلینگ است که با راهنمای جامع نگهداری پیشگیرانه الکتروموتورهای صنعتی قابل مهار است.
- نکته کلیدی ۴: فاکتورهای تأثیرگذار بر عمر مفید و هزینه نگهداری در سال ۱۴۰۵، رعایت کلاس حفاظتی متناسب (حداقل IP55 برای محیطهای غبارآلود) و استفاده از راندمان پریمیوم (IE3) جهت کاهش اتلاف حرارتی است.
۷ گام سیستماتیک برای عیب یابی الکتروموتور صنعتی در صنایع
برای پیادهسازی عیب یابی الکتروموتور صنعتی بدون هدررفت زمان و جلوگیری از تحمیل هزینههای ناشی از تعویضهای غیرضروری، مهندسان مکانیک و برق کارخانجات باید توالی آزمونهای تشخیصی را از سادهترین بازرسیها تا تستهای تحلیلی پیشرفته دنبال کنند.
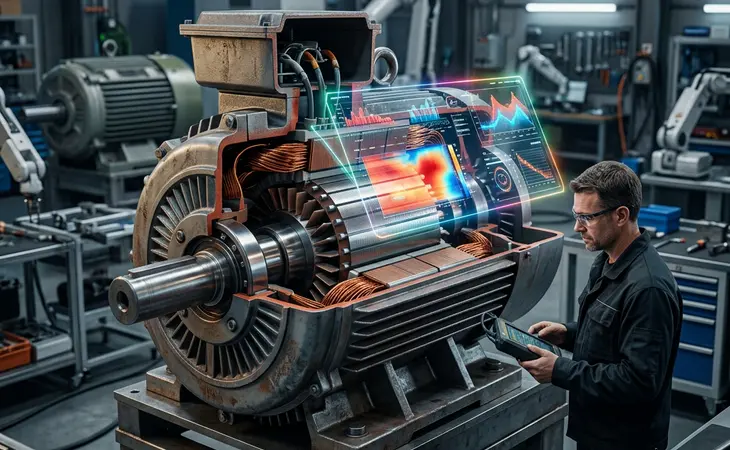
گام ۱: بازرسی چشمی و ارزیابی فیزیکی اولیه
پیش از بهکارگیری ابزارهای سنجش، بررسی چشمی دقیق بدنه موتور، درپوشها و اتصالات ترمینال باکس الزامی است. وجود تغییر رنگ رنگآمیزی فریم، رسوب آلودگی روی پرههای خنککننده، نشت گریس از هوزینگ بیرینگها، شکستگی پروانه فن و لقی پیچهای پایه فونداسیون، سیگنالهای واضحی از وجود شرایط نامطلوب کاری هستند. در صورت وجود آسیبهای فیزیکی شدید به بدنه یا سوختگی شدید کلافها، بررسی سلامت فنی قبل از هرگونه استارت مجدد ضروری است.


گام ۲: اجرای پروتکل ایمنی LOTO و قطع منابع تغذیه
رعایت استانداردهای ایمنی صنعتی مقدم بر هرگونه اقدام فنی است. پیش از باز کردن ترمینال باکس یا لمس قطعات دوار، مدار باید تحت پروتکل قفلگذاری و برچسبگذاری (Lockout/Tagout) قطع و بیبرق شود. رعایت ضوابط ایمنی بر اساس توصیههای مرجع Safety in Motor Maintenance and Troubleshooting مانع از بروز خطرات شوک الکتریکی، آرک فلش و درگیر شدن ناگهانی مکانیکی اپراتورها میگردد.
راهنمای فنی و چک لیست جامع نگهداری پیشگیرانه (PM) الکتروموتورهای صنعتی
تأمین مستقیم و بدون واسطه انواع الکتروموتورهای صنعتی با ضمانت اصالت و گارانتی آرکا صنعت.
گام ۳: تست مقاومت عایقی (Megger Test) و شاخص پلاریزاسیون (PI)
تضعیف و شکست عایق استاتور عامل نهایی سوختن الکتروموتور است. با استفاده از مگااهممتر (میگر)، مقاومت عایقی میان فازها و فاز به بدنه اندازهگیری میشود. ولتاژ تست معمولاً برای موتورهای ۴۰۰ ولت صنعتی برابر با ۵۰۰ یا ۱۰۰۰ ولت DC اعمال میگردد. همچنین برای الکتروموتورهای توان بالا، محاسبه شاخص پلاریزاسیون (نسبت مقاومت عایقی در دقیقه دهم به دقیقه اول) مشخصکننده میزان جذب رطوبت و آلودگی در کلافها خواهد بود. شاخص PI کمتر از ۱. ۵ نشاندهنده نیاز فوری کلاف به شستوشو، رطوبتزدایی و پخت در کوره است.
گام ۴: اندازهگیری مقاومت اهمی کلافها و سنجش تعادل فاز
با یک میلیاهممتر صنعتی کلوین، مقاومت اهمی سیمپیچهای هر سه فاز (U-V, V-W, W-U) در حالت باز بودن اتصالات ستاره یا مثلث اندازهگیری میشود. هرگونه عدم تقارن و عدم تعادل مقاومتی بیش از ۲ درصد میان فازها نشاندهنده اتصال حلقه (Turn-to-Turn Short)، سوختگی موضعی یا قطعی در رشتههای موازی است. این وضعیت اغلب زمینهساز مسائلی همچون ۷ علت اصلی قطع ناگهانی الکتروموتور و راهکارهای عیبیابی در تابلوهای فرمان میگردد.
گام ۵: تست مکانیکی بیرینگها، همراستایی و لقی شفت
با چرخش دستی شفت الکتروموتور، نرمی چرخش، عدم وجود گیرپاژ و صدای ناخواسته ساچمهها بررسی میشود. با کمک ساعت اندیکاتور (Dial Gauge) میزان خروج از مرکزیت (Runout) شفت و لقی شعاعی و محوری ارزیابی میگردد. همراستاسازی لیزری موتور با پمپ، گیربکس یا فن متصل به آن، از بارگذاری بیش از حد روی رولبرینگها جلوگیری میکند. برای تحلیل علل آکوستیک این پدیده، مطالعه راهنمای تحلیل دلایل صدای غیرعادی در الکتروموتور و رفع آن اطلاعات ارزندهای در زمینه فرکانسهای خرابی بلبرینگ ارائه میدهد.
گام ۶: آنالیز پارامترهای الکتریکی تحت بار (ولتاژ، جریان و هارمونیک)
پس از تأیید سلامت اولیه و راهاندازی، موتور زیر بار پایش میشود. ولتاژ تغذیه، عدم تعادل ولتاژ فازها (که نباید بیش از ۱ درصد باشد) و جریان مصرفی هر سه فاز توسط آمپرمتر کلمپی اندازهگیری میشود. عدم تعادل ولتاژ سبب ایجاد مؤلفه توالی منفی، افزایش جریان و افت توان خروجی میگردد. استفاده از اصول پیشرفته مطابق با استانداردهای ارائهشده در نشریات تخصصی نظیر Control Engineering motor troubleshooting best practices کمک میکند تا هارمونیکهای تولیدی درایوهای فرکانس متغیر (VFD) و اثرات dv/dt بر روی کلافهای الکتروموتور مهار شوند.


گام ۷: پایش ارتعاشات و آنالیز ترموگرافی (Thermal Imaging)
اندازهگیری سرعت ارتعاشات مؤثر (RMS Velocity) بر حسب mm/s طبق استاندارد ISO ۱۰۸۱۶-۳ و طیفگیری فرکانسی (FFT Spectrum) نقصهایی مانند شکستگی میلههای روتور قفس سنجابی، نامتعادلی و لقی هوزینگ را معین میکند. همزمان، دوربین ترموویژن نقاط داغ ترمینالها، فریم استاتور و محفظه بیرینگ را مشخص میسازد؛ ارزیابی حرارتی مانع بروز شرایط بحرانی ناشی از علتهای داغ شدن الکتروموتور صنعتی و پیشگیری از سوختن آن خواهد شد.
ابزارهای تخصصی برای عیب یابی الکتروموتور صنعتی
اجرای دقیق عیب یابی الکتروموتور صنعتی نیازمند تجهیز پرسنل نگهداری و تعمیرات به ادوات اندازهگیری کالیبرهشده است. لیست تجهیزات پایه و پیشرفته شامل موارد زیر است:
- مگااهممتر دیجیتال (Megger): برای ارزیابی مقاومت عایقی تا سطح ترااهم با ولتاژهای تست متغیر (۲۵۰V تا ۵۰۰۰V).
- میلیاهممتر با پراب ۴ سیمه کلوین: جهت ثبت دقیق مقاومت سیمپیچها با تفکیکپذیری میکرو اهم.
- دوربین ترموویژن مادون قرمز: جهت پایش بلادرنگ توزیع حرارت و شناسایی اتصالات شل و اضافهبار نقطهای.
- دستگاه آنالیزور ارتعاشات (Vibration Analyzer): برای استخراج طیف فرکانسی و تحلیل وضعیت بلبرینگها.
- مولتیمتر و کلمپآمپرمتر True RMS: برای اندازهگیری دقیق جریان غیرسینوسی و هارمونیکدار.
- تاکومتر نوری/لیزری: به منظور ثبت سرعت چرخش واقعی و محاسبه دقیق لغزش (Slip) روتور.
عیب یابی الکتروموتور صنعتی در شرایط داغ شدن و تریپ حرارتی
هنگامی که رله بیمتال یا محافظ حرارتی داخلی (PTC/PT100) فرمان قطع صادر میکند، اولین گام تمایز میان خطای واقعی حرارتی و خطای مدار مانیتورینگ است. با ترمومتر کالیبره، دمای پوسته را در گرمترین نقطه اندازهگیری کنید. اگر کلاس عایقی الکتروموتور Class F باشد، دمای مجاز سیمپیچ تا ۱۵۵ درجه سانتیگراد است، اما دمای بدنه بیرونی نباید از ۸۵ تا ۹۰ درجه فراتر رود. بررسی وضعیت پروانههای خنککننده، سلامت کاور فن و حذف تجمع لایههای ضخیم روغن و گردوغبار گامی الزامی در جلوگیری از اتلاف حرارتی است.
ملاحظات مهندسی در ارزیابی و خرید جایگزین برای کارخانجات
در پروژههای بازسازی و نوسازی خطوط تولید، گاه نتایج عیب یابی الکتروموتور صنعتی نشاندهنده آسیب گسترده به لمینیشن هسته استاتور یا تاب برداشتن شفت است که در این شرایط، بازپیچی مقرونبهصرفه نبوده و منجر به افت راندمان ۵ تا ۱۰ درصدی خواهد شد. در چنین مواردی، مهندسان باید هنگام انتخاب الکتروموتور جدید به فاکتورهایی نظیر استاندارد سایز فریم (IEC standard)، کلاس بازدهی انرژی (ترجیحاً IE3 برای کاهش مصرف انرژی و تولید حرارت کمتر)، ضریب کارکرد سرویس (Service Factor) مناسب برای اضافه بارهای دورهای، و عایقبندی تقویتشده تقویتشده سازگار با درایو (Inverter Duty) دقت نمایند.


سوالات متداول
حداقل مقاومت عایقی و شاخص پلاریزاسیون (PI) استاندارد برای الکتروموتور صنعتی چقدر است؟
مطابق با استاندارد IEEE ۴۳، حداقل مقاومت عایقی استاندارد پس از تصحیح دمایی برای موتورهای مدرن حداقل ۵ تا ۱۰۰ مگااهم است. همچنین شاخص پلاریزاسیون (نسبت مقاومت عایقی دقیقه دهم به دقیقه اول) باید بالاتر از ۱. ۵ باشد؛ مقادیر کمتر از ۱. ۵ بیانگر نفوذ رطوبت یا آلودگی کلافها بوده و نیازمند شستوشو و خشککردن در کوره است.
میزان مجاز عدم تعادل اهمی کلافها و عدم تقارن ولتاژ ورودی چقدر است؟
عدم تعادل در مقاومت اهمی سه فاز سیمپیچ نباید بیش از ۲ درصد باشد، زیرا اختلاف بالاتر نشانه اتصال حلقه (Turn-to-Turn) یا قطعی رشتههای موازی است. همچنین عدم تعادل ولتاژ خطوط نباید از ۱ درصد بیشتر شود، چرا که منجر به ایجاد مؤلفه توالی منفی، افزایش جریان و داغ شدن غیرعادی استاتور میگردد.
در چه شرایطی سیمپیچی مجدد توجیه اقتصادی نداشته و باید الکتروموتور نو جایگزین شود؟
هنگامی که آسیب به لمینیشن و ورقههای هسته استاتور سرایت کرده باشد یا شفت دچار تابیدگی و خروج از مرکزیت شدید شده باشد، سیمپیچی مجدد باعث افت راندمان ۵ تا ۱۰ درصدی میشود. در این حالت، خرید الکتروموتور جدید با کلاس بازدهی IE3 و رده حفاظتی مناسب (حداقل IP55) از نظر مصرف انرژی و قابلیت اطمینان خط تولید اقتصادیتر است.
برای جلوگیری از آسیبهای ناشی از درایو (VFD)، موتور چه ویژگیهایی باید داشته باشد؟
الکتروموتورهای متصل به اینورتر باید از نوع عایقبندی تقویتشده (Inverter Duty) با کلاس حرارتی F یا H باشند تا در برابر پالسهای ولتاژی dV/dt مقاومت کنند. همچنین برای توانهای بالا، استفاده از بلبرینگهای عایق الکتریکی جهت خنثیسازی جریانهای شفت و استفاده از فن خنککننده مستقل (Force Vent) در فرکانسهای کاری پایین الزامی است.
توقف خط تولید بهدلیل نقص الکتروموتور؟ زمان خرید یا جایگزینی مهندسیشده است
چنانچه هزینه تعمیرات مکرر توجیه فنی و اقتصادی ندارد، متخصصان آرکا موتور آماده ارائه مشاوره مهندسی رایگان، معرفی الکتروموتورهای جایگزین با راندمان بالا و صدور پیشفاکتور سریع برای صنایع هستند.